
Ինչպես ընտրել TPE ներարկման ձևավորման համար. Կարևոր գործոններ, նյութի ընտրություն և մշակման նկատառումներ
Իմ վերջին գրառման մեջ ես քայլեցի շուրջի՞նչ է իրականում TPE-նէ ևինչու է հալվում և վերաձևավորվում պլաստիկի նմանփոխարենը ռետինի պես կարգավորելու: Այդ հարցը պատասխանում է, թե ինչ է TPE-ն: Այն չի պատասխանում, թե ինչպես ընտրել ճիշտ դասը, երբ մասը պետք է անցնի իրական կաղապարով, իրական գծով և իրական ժամկետներում:
Ինժեկտորային ձևավորման համար TPE-ն ընտրելը սկսվում է դետալի նշանակությունից, այլ ոչ թե նյութի տեխնիկական բնութագրից։ Համապատասխանեցրեք կարծրությունը, հոսելիությունը և ջերմային վարքագիծը կաղապարին, ցիկլին և շահագործման պայմաններին։ Եթե այդ համապատասխանությունը ճիշտ է կատարվում, դետալը կստացվի կայուն, ամուր և պատրաստ հաջորդ կայանին։
Այդ միակ գաղափարը՝ նյութը համապատասխանեցնել աշխատանքին, ընկած է ներքևում ներկայացված յուրաքանչյուր ընտրության հիմքում։ Այն նաև բացատրում է, թե ինչու երկու արտադրանք, որոնք պատրաստված են «նույն» TPE տեսակից, կարող են այդքան տարբեր կերպ գործել, հենց դուրս գալով կաղապարից։
Ինչո՞ւ է TPE-ն նախընտրելի նյութ դառնում ներարկման ձևավորման կիրառումների համար:
Կարծր պլաստիկե մասը ճաքում է կրկնվող ճկումների ժամանակ։ Առաձգական հարթակը պահանջում է առանձին կարծրացման փուլ և չի կարող պարզապես վերահղկվել։ Ո՛չ մեկը, ո՛չ էլ մյուսը չի համապատասխանում իմ սեղանի վրա գտնվող յուրաքանչյուր դիզայնին։
TPE-ն նախընտրելի է ներարկման ձևավորման համար, քանի որ աշխատում է ստանդարտ թերմոպլաստիկ սարքավորումների վրա, բաց թողնում է վուլկանացման փուլը և թույլ է տալիս, որ փափուկ TPE-ն մեկ ցիկլում անմիջապես կապվի կոշտ պլաստիկի հետ: Դա կրճատում է ցիկլի տևողությունը, նվազեցնում է երկրորդային հավաքման ծախսերը և թույլ է տալիս, որ թափոնները վերադառնան գործընթացի մեջ՝ այլ ոչ թե աղբաման:
Շատ պլաստիկների գործարաններն արդեն ունեն ներարկման ձևավորման սարքավորումներ։ Նույն սարքավորումներով աշխատող TPE տեսակը վերացնում է առանձին ռետինե մամլակայուն սարքի կամ հարստացման վառարանի անհրաժեշտությունը։Երկաստիճան ձևավորումԹույլ է տալիս, որ խանութը մեկ ցիկլում փափուկ TPE-ից բռնակը կպցնի կոշտ բռնակին՝ փոխարենը հետագայում ձեռքով հավաքելով երկու մասերը։ Սա մեծ պատճառ է, որ ավտոմոբիլային ինտերիերի թիմերը կարևորում են TPE-ն կնիքների և բռնակների համար․ ավելի քիչ մասեր, ավելի քիչ կապող մասեր, ավելի քիչ վայրեր, որտեղ մասը կարող է ձախողվել։ Վերամշակումը նույնպես կարևոր է. դարբնականներն ու մերժված մասերը հաճախ կարող են վերադարձվել բարձրացնող արկղին, եթե դա թույլ է տալիս կարգը և գործընթացը, ինչը նվազեցնում է յուրաքանչյուր մասի նյութական ծախսը։ Yudahang-ում սա սովորաբար առաջին հարցն է, որը ես տալիս եմ հաճախորդին․ արդյո՞ք ձեր դիզայնն իրականում կարիք ունի երկու առանձին մասերի, թե՞ TPE-ն թույլ կտա ձևավորել դա մեկ մասով։
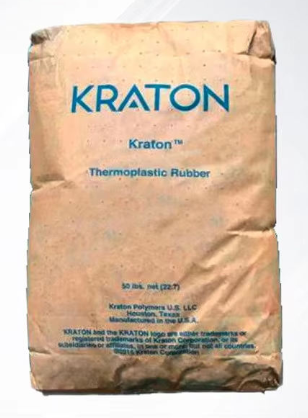
Ի՞նչ հատկություններ պետք է հաշվի առնել ներարկման ձևավորման համար TPE-ի գնդիկները ընտրելիս:
Միայն կոշտությունը գրեթե ոչինչ չի ասում այն մասին, թե ինչպես կվարվի TPE-ի հատիկը, երբ հայտնվի ձեր կաղապարի մեջ:
TPE պելետները ընտրելիս ստուգեք կարծրությունը, հալման հոսքի արագությունը, ձգման և պատռման դիմադրողականությունը, սեղմման փոփոխությունը և սուբստրատի հետ կապման համատեղելիությունը։ Յուրաքանչյուր հատկություն վերաբերում է ձախողման տարբեր ձևերի, ուստի մեկը բաց թողնելը սովորաբար հետագայում դրսևորվում է որպես երաշխիքային պահանջ, այլ ոչ թե լաբորատոր արդյունք։
Ես այս հատկությունները խմբավորում եմ երեք խմբի՝ զգացողություն, հոսք և հարմարվողականություն։ Զգացողությունը ներառում է կարծրությունն ու էլաստիկությունը, որոնք որոշում են, թե ինչպես է դետալը վարվում ձեռքում կամ կնիքի տակ։ Հոսքը ներառում էհալման հոսքի տեմպըև մածուցիկությունը, որոնք որոշում են, թե արդյոք պելետը կլցնի բարակ պատը կամ երկար հոսքանցումը՝ առանց կարճ կրակոցների: Համապատասխան ծածկույթները ներառում են կապակցում, քիմիական դիմադրություն ևսեղմման կայունություն, որը որոշում է՝ արդյոք մասն արտադրամասում ամիսներ շարունակ գործածվելուց հետո դեռևս աշխատում է, և ոչ թե պարզապես ձևահատակից հանված ժամանակ։ Ահա թե ինչպես եմ ես սովորաբար դա բացատրում հաճախորդին.
| Անշարժ գույք | Ինչ է Այն Ձեզ Ասում | Ինչու է դա կարևոր |
|---|---|---|
| Կարծրություն (Շոր Ա/Դ) | Փափկության և բռնման զգացողություն | Համապատասխանում է էրգոնոմիկային և փակման ճնշմանը |
| Հալման հոսքի տեմպը | Որքան հեշտությամբ է լցվում կաղապարի մեջ | Կանխում է կարճ հատվածների և կարերի գծերի առաջացումը |
| Սեղմման հավաքածու | Կայուն ծանրաբեռնվածությունից հետո վերականգնումը | Պահպանում է կնիքների և խցանների ամրությունը ժամանակի ընթացքում |
| Կապման համատեղելիություն | Կպչումը կարծր ստորադիր շերտին | Որոշում է, թե արդյոք վերաձևակերպումն իսկապես պահում է |
Ինչպես է TPE-ի ներարկման ձուլման գործընթացն ազդում արտադրանքի որակի վրա:
Երկու խանութներ կարող են շահագործել միևնույն ՏՊԷ դասը և, միևնույն ժամանակ, ստանալ երկու շատ տարբեր մասեր։
Ներարկման ձևավորման գործընթացն ազդում է TPE արտադրանքի որակի վրա՝ հաշվի առնելով հալման ջերմաստիճանը, ներարկման արագությունը, խտացման ճնշումը և սառեցման ժամանակը։ Այս գործոնները սխալ կարգավորելու դեպքում նույնիսկ լավ ընտրված TPE տեսակը կարող է ծռվել, ներս ընկնել կամ բաժանվել դարպասի մոտ։
Այն հալված նյութի ջերմաստիճանը, որը չափազանց ցածր է, թողնում է նյութը ոչ բավարար կերպով պլաստիկացված, ինչի պատճառով այն վատ է լցվում և մակերեսին դրսևորում է հոսքի գծեր։ Իսկ չափազանց բարձր ջերմաստիճանի դեպքում նյութը կարող է քայքայվել՝ թուլացնելով պատռման ամրությունը հենց այն հատվածում, որտեղ դա ամենաշատն է անհրաժեշտ։ Ներարկման արագությունն ազդում է հալված նյութի ճակատի կողմից խոռոչի լցման վրա․ չափազանց արագ լցումը կարող է օդ թաքցնել և վենտիլացման անցքերի մոտ այրվածքներ թողնել։ Փաթեթավորման ճնշումն ու փաթեթավորման ժամանակը վերահսկում են նստվածքների և դետալի սառչելուց հետո չափական կայունության աստիճանը։ Սառեցման ժամանակը հաճախ առաջին բանն է, որը գործարանները կրճատում են ցիկլի տևողությունն արագացնելու համար, սակայն չափազանց վաղ դուրս բերված դետալը կարող է շարունակել ծռվել, երբ դուրս գա կաղապարից։ Ես կաղապարն ու գործընթացը դիտարկում եմ որպես նյութի ընտրության մաս, այլ ոչ թե որպես առանձին քայլ, որը կատարվում է դրանից հետո։ Հիանալի ՏՊԷ տեսակի նյութը, որը շահագործվում է վատ գործընթացով, միևնույն է ձեզ կտա վատ դետալ։
Որո՞նք են TPE-ի ներարկման ձևավորման տարածված խնդիրները և ինչպե՞ս կարելի է դրանք լուծել:
Կարճ կտրումները, լուսավորումը և խողովակների հետքերը գրեթե յուրաքանչյուր TPE արտադրական գծում ինչ-որ պահի երևում են:
ՀասարակTPE ներարկման ձուլումԽնդիրները ներառում են կարճ լցոնումներ, փայլատ հետքեր, խողովակային նշաններ և վատ կպչունություն գերձայնավորված մասերի վրա։ Դրանց մեծ մասը կապված է հալվածքի հոսքի անհամապատասխանության, կաղապարի ջերմաստիճանի սխալի կամ այնպիսի ստրուկտուրայի հետ, որը ի սկզբանե երբեք չի փորձարկվել կպչունության տեսանկյունից։
Կարճ կտրումները սովորաբար նշանակում են, որ հալվածքի հոսքի արագությունը չափազանց ցածր է պատի հաստության համար, կամ ներարկման արագությունն ու ճնշումը դրված են չափազանց խնայողաբար տվյալ երկրաչափության համար։ Ֆլեշը վկայում է այն մոդելի մասին, որը բավարար չափով չի սեղմվում տվյալ ջերմաստիճանում նյութի մածուցիկության համար։ Նստվածքները կապված են փաթեթավորման ճնշման թուլության կամ պատի այն հատվածի հետ, որը չափազանց հաստ է հավասարաչափ սառչելու համար։ Վերամոդելավորված դետալների կապման ձախողումներն ամենաբարդ խնդիրն են. սուբստրատի մակերևույթի էներգիան, մոդելի ջերմաստիճանը և TPE-ի ոչ ճիշտ քիմիական ընտանիքը կարող են բերել այն բանին, որ փափուկ բռնակը պոկվի կոշտ հիմքից։ Իմ սեփական խնդիրների լուծման ժամանակ ես ստուգում եմ նյութն ու գործընթացը միասին, նախքան մեղադրելը մեկին միայն։ Շատ դեպքերում լուծումը փոքր է, քան նյութի ամբողջական փոփոխությունը։ Մոդելի ջերմաստիճանի կարգավորումը կամ փաթեթավորման ժամանակի փոքր ավելացումը լուծում են ավելի շատ խնդիրներ, քան մարդիկ են սպասում։
Եզրափակիչ
Ճիշտ ընտրությունըՏՊԷՆախագծման համար երբեք միայն մեկ որոշում չի լինում: Դա նշանակում է համապատասխանեցնել նյութի հատկությունները, կաղապարի դիզայնը և գործընթացի կարգավորումները դետալի իրական նշանակմանը՝ սկսած գծի վրա առաջին կրակոցից մինչև դաշտում տարիներ շարունակ շահագործումը:
Հղումներ
- Օսսվալդ, Թ. Ա., և Տուրնգ, Լ.-Ս. (խմբ.).Ներարկման ձուլման ձեռնարկ, 3-րդ հրատարակություն։ Hanser Publishers, 2008 թ.
- Դրոբնի, Ջ. Գ.Թերմոպլաստիկ էլաստոմերների ձեռնարկ, 2-րդ հրատարակություն։ Elsevier, 2014։
- Հոլդեն, Գ., Կրիխելդորֆ, Հ. Ռ., և Քվիրկ, Ռ. Պ. (Խմբագիրներ)։Թերմոպլաստիկ էլաստոմերներ, 3-րդ հրատարակություն։ Hanser Publishers, 2004 թ.
- Բհաումիկ, Ա. Կ., և Սթեփենս, Հ. Լ. (խմբագիրներ)։Էլաստոմերների ձեռնարկ, 2-րդ հրատարակություն. CRC Press, 2000 թ.:
- ASTM Միջազգային։ASTM D395-18: Կաուչուկի հատկությունների ստանդարտ փորձարկման մեթոդներ — Սեղմման կարգավորում.
- Ռոսատո, Դ. Վ., և Ռոսատո, Մ. Գ.Ներարկման ձուլման ձեռնարկ. Սփրինգեր, 2000։